





智 能 控 制 和 监 控 系 统 比 选 公 告
重庆鸽牌电瓷有限公司实施智能控制和监控系统购置项目,现邀请符合资质条件的单位参加比选。
一、比选单位:重庆鸽牌电瓷有限公司
二、项目名称:智能控制和监控系统购置
三、项目标的要求:
(1)货物名称、数量、技术参数:
货物名称 | 型号/规格/技术参数 | 数量 |
智能控制和监控系统 | 详见附件一 | 1套 |
(2)交货期:合同签订生效之日起60日历日内。
(3)交货地点:买方项目现场(重庆长寿晏家工业园区河泉北一路10号)。
(4)整套设备(系统)组成满足或优于比选文件规定的技术参数。
四、资质要求:
(1)比选申请人必须是同类型专业设备制造商,具有独立法人资格,并具有有效的营业执照(提供营业执照副本复印件并加盖比选申请人公章,以扫描件形式发到我司指定邮箱);
(2)设备制造商注册资本为100万人民币(或等值外币)及以上;
五、报名时间:
2026年10月08日--2026年10月14日
六、报名地点及方式:(比选文件获取方式)
报名地点:重庆鸽牌电瓷有限公司(重庆市长寿区晏家工业园 区河泉北一路10号)
报名方式:比选申请人将资质要求中的相关文件发送至联系人邮箱cqdc2006@163.com,标题注明单位名称,进行资质审查。
比选文件获取方式:资质审核通过后由联系人统一发放给资质合格的供应商。
联系人: 陈师禹
联系电话(微信同号):18875015238
重庆鸽牌电瓷有限公司
2026年10月08日
附件一
智能控制和监控系统技术方案
重庆鸽牌电瓷有限公司
1. 项目背景与需求概述
1.1 企业概况
我司是一家专业从事陶瓷绝缘子生产的企业,产品涵盖高压电瓷绝缘子、低压电瓷绝缘子、支柱绝缘子、套管绝缘子等品类。陶瓷绝缘子作为电力系统关键基础元件,其生产工艺复杂、质量控制要求严格。
1.2 行业特点
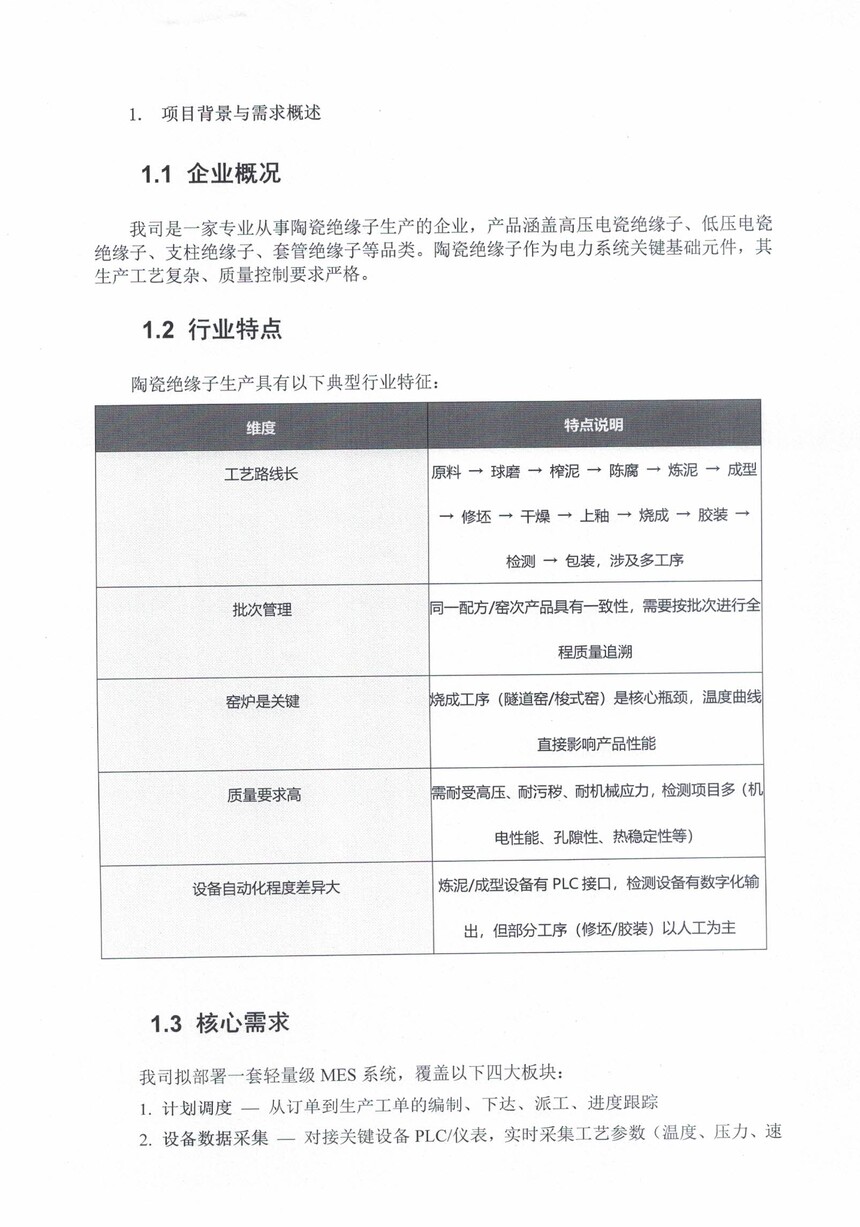
陶瓷绝缘子生产具有以下典型行业特征:
维度 | 特点说明 |
工艺路线长 | 原料 → 球磨 → 榨泥 → 陈腐 → 炼泥 → 成型 → 修坯 → 干燥 → 上釉 → 烧成 → 胶装 → 检测 → 包装,涉及多工序 |
批次管理 | 同一配方/窑次产品具有一致性,需要按批次进行全程质量追溯 |
窑炉是关键 | 烧成工序(隧道窑/梭式窑)是核心瓶颈,温度曲线直接影响产品性能 |
质量要求高 | 需耐受高压、耐污秽、耐机械应力,检测项目多(机电性能、孔隙性、热稳定性等) |
设备自动化程度差异大 | 炼泥/成型设备有PLC接口,检测设备有数字化输出,但部分工序(修坯/胶装)以人工为主 |
1.3 核心需求
我司拟部署一套轻量级MES系统,覆盖以下四大板块:
1. 计划调度 — 从订单到生产工单的编制、下达、派工、进度跟踪
2. 设备数据采集 — 对接关键设备PLC/仪表,实时采集工艺参数(温度、压力、速度等)
3. 质量追溯 — 建立从原料到成品的全过程质量档案,支持正向/反向追溯
4. 可视化看板 — 车间大屏实时展示生产进度、设备状态、质量统计、异常告警
2. 建设目标与范围
2.1 总体目标
构建覆盖我司电瓷生产全流程的数字化管控体系:数据采集自动化、计划调度透明化、质量追溯全程化、车间可视化,实现以下业务价值:
- 缩短计划编制和调整周期 50%+
- 降低质量异常响应时间 70%+
- 提升设备综合稼动率(OEE)10%+
- 实现产品全生命周期追溯(3天内完成全链条追溯)
2.2 建设范围
范围 | 内容 |
车间覆盖 | 原料车间、成型车间、干燥车间、上釉车间、烧成车间、胶装车间、检测包装车间 |
产品覆盖 | 全品类陶瓷绝缘子(高压/低压/支柱/套管) |
设备连接 | 球磨机、炼泥机、成型机、干燥窑、隧道窑/梭式窑、上釉机、胶装机、检测设备 |
数据范围 | 生产数据、质量数据、设备数据、能耗数据、物料数据 |
3. 总体架构设计
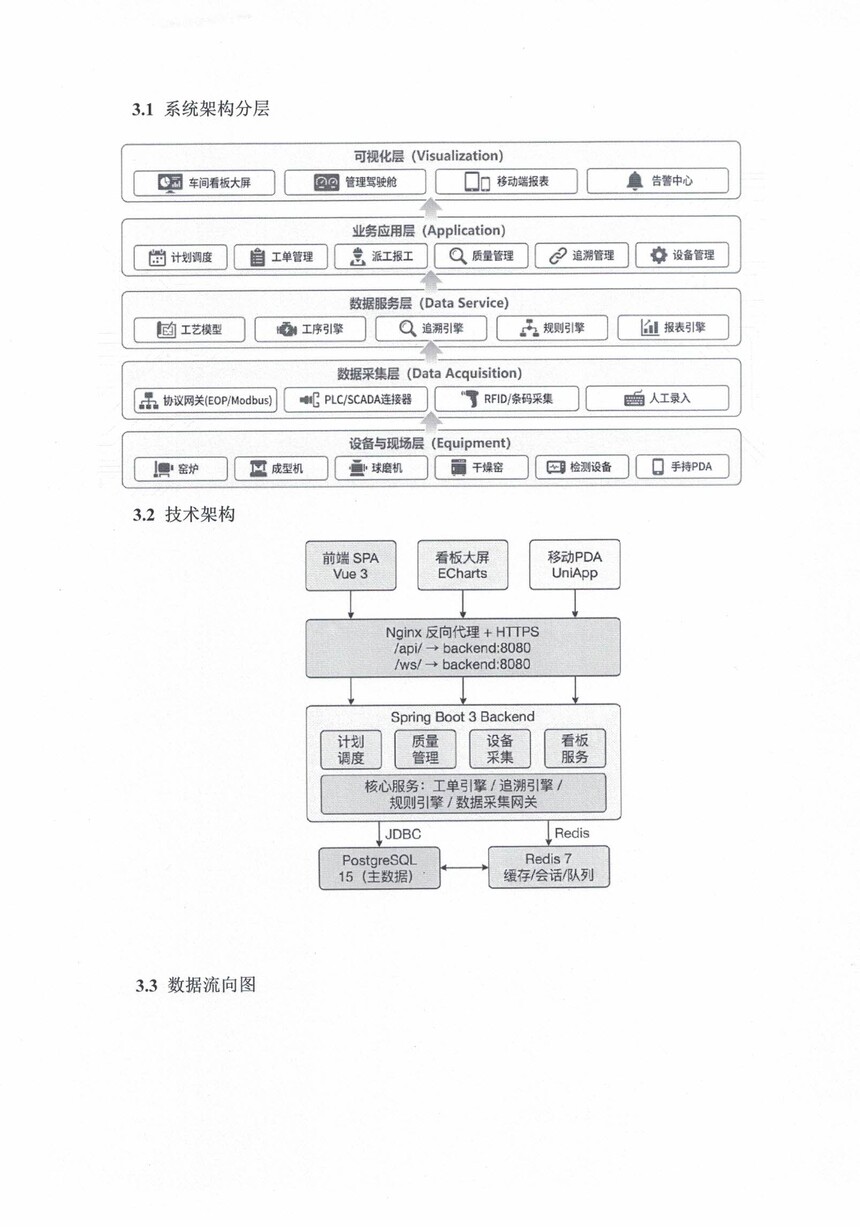
3.1 系统架构分层

3.2 技术架构
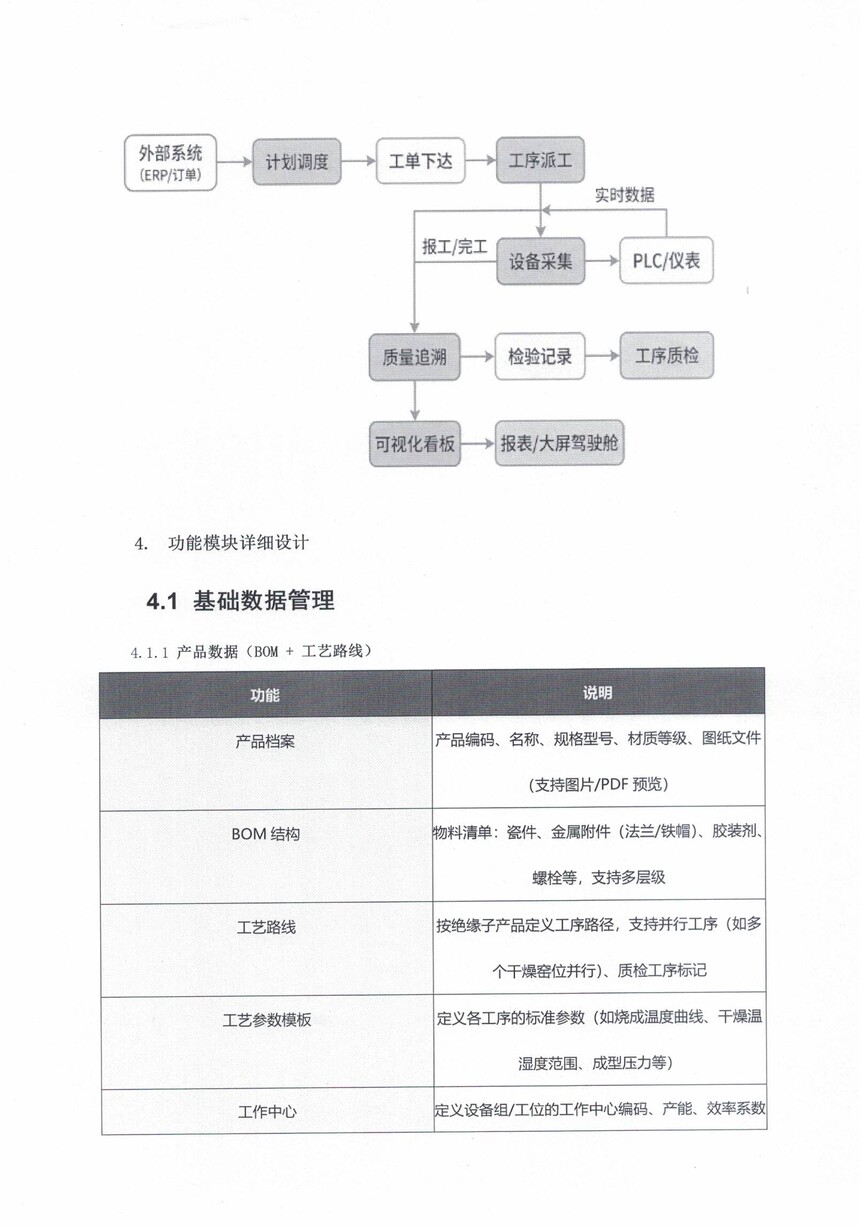
3.3 数据流向图
4. 功能模块详细设计
4.1 基础数据管理
4.1.1 产品数据(BOM + 工艺路线)
功能 | 说明 |
产品档案 | 产品编码、名称、规格型号、材质等级、图纸文件(支持图片/PDF预览) |
BOM结构 | 物料清单:瓷件、金属附件(法兰/铁帽)、胶装剂、螺栓等,支持多层级 |
工艺路线 | 按绝缘子产品定义工序路径,支持并行工序(如多个干燥窑位并行)、质检工序标记 |
工艺参数模板 | 定义各工序的标准参数(如烧成温度曲线、干燥温湿度范围、成型压力等) |
工作中心 | 定义设备组/工位的工作中心编码、产能、效率系数 |
绝缘子典型工艺路线示例:
4.1.2 资源数据
- 设备台账:球磨机、成型机、干燥窑、隧道窑/梭式窑、上釉机、胶装机、检测设备等
- 工装模具:成型模具编号、使用寿命、维保记录
- 人员管理:员工信息、技能资质、班组划分(可按窑次分班)
4.1.3 编码规则
- 产品条码:产品代码 + 批次号 + 序列号(如 U70B-20260723-001)
- 工单编码:WO + 日期 + 流水号(如 WO20260723001)
- 炉批号:产品代码 + 窑号 + 窑次序号
4.2 计划调度管理
4.2.1 需求管理
功能 | 详细说明 |
订单导入 | 支持手工录入或从ERP导入销售订单/生产计划 |
订单评审 | 对交期、产能、物料可用性进行初步评估 |
需求汇总 | 按产品/交期/优先级汇总生产需求,形成主生产计划 |
4.2.2 排产计划
功能 | 详细说明 |
月/周/日计划 | 分层排产:月度粗能力计划 → 周排产 → 日作业计划 |
窑炉排产引擎 | 核心功能:以窑炉为中心编排烧成计划,考虑窑炉容量、烧成曲线、产品匹配 |
瓶颈工序识别 | 自动识别窑炉、炼泥等瓶颈工序的负荷,辅助计划员决策 |
排产甘特图 | 可视化排程结果,支持拖拽调整、锁定/解锁 |
陶瓷绝缘子排产特点:
- 窑炉为瓶颈资源,需按温度曲线和装载量排产(不同产品可能需要不同烧成曲线)
- 干燥和烧成时间较长(数小时至数十小时),计划需考虑炉位轮换
- 成型后的坯体需陈腐/干燥后才能上釉,中间有等待时间约束
4.2.3 工单管理
功能 | 详细说明 |
工单生成 | 从排产计划自动生成生产工单,含产品、数量、交期、工艺路线 |
工单下发 | 下发到对应车间班组,支持工位端/手持PDA接收 |
子工单 | 自制半成品(如瓷件毛坯)自动生成子工单,关联父工单 |
工单状态跟踪 | 创建→下达→开工→完工→质检→入库,全过程状态机 |
4.2.4 派工与报工
功能 | 详细说明 |
工序派工 | 按工序将任务指派到具体设备/工位/人员,支持扫码派工 |
开工/完工 | 工位端扫码或触摸屏操作:开工登记 → 完工上报 |
批量报工 | 支持按批次/数量报工(如"一窑烧成"完成后一键报工) |
返工/返修 | 不合格品的返工派工,标记返工原因和责任人 |
4.2.5 进度跟踪
- 工序级进度:实时展示各工单在各工序的完成数量
- 计划达成率:按日/周/月统计计划完成率
- 车间电子看板:实时刷新各工位任务状态
4.3 设备数据采集(SCADA集成)
4.3.1 采集范围
设备类型 | 采集参数 | 接口方式 |
隧道窑/梭式窑 | 温度(多区段)、压力、气氛(O₂/CO)、燃气流量、窑车位置 | Modbus TCP/RTU,PLC |
球磨机 | 电流、转速、料温、运行时长 | 变频器通讯/Modbus |
干燥窑 | 温度、湿度、风速、干燥时间 | PLC |
成型机 | 压力、速度、模温、成型次数 | PLC/专用控制器 |
炼泥机 | 电流、真空度、出泥速度 | PLC |
上釉机 | 釉浆比重、浸釉时间、转速 | PLC |
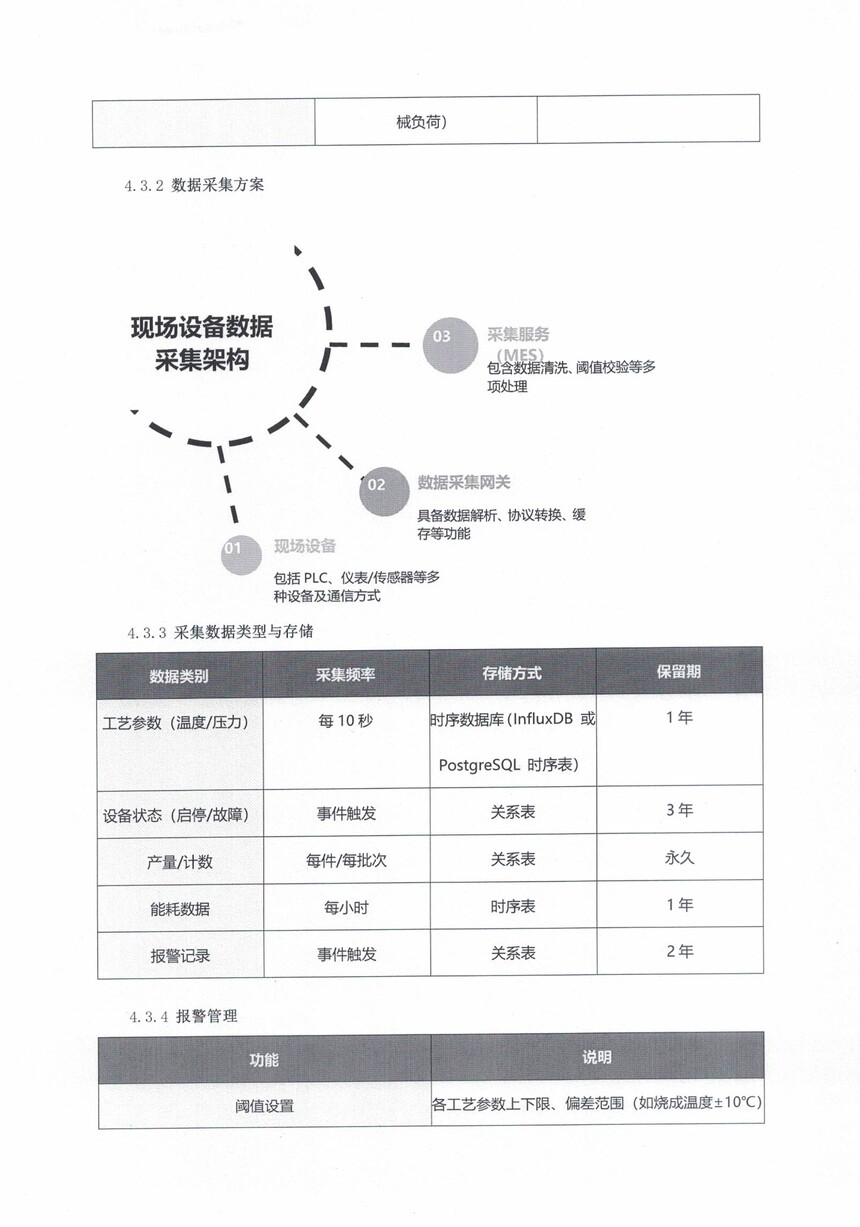
检测设备 | 机电性能(工频耐压/冲击电压/机械负荷) | RS232/485或上位机 |
4.3.2 数据采集方案
4.3.3 采集数据类型与存储
数据类别 | 采集频率 | 存储方式 | 保留期 |
工艺参数(温度/压力) | 每10秒 | 时序数据库(InfluxDB 或 PostgreSQL 时序表) | 1年 |
设备状态(启停/故障) | 事件触发 | 关系表 | 3年 |
产量/计数 | 每件/每批次 | 关系表 | 永久 |
能耗数据 | 每小时 | 时序表 | 1年 |
报警记录 | 事件触发 | 关系表 | 2年 |
4.3.4 报警管理
功能 | 说明 |
阈值设置 | 各工艺参数上下限、偏差范围(如烧成温度±10℃) |
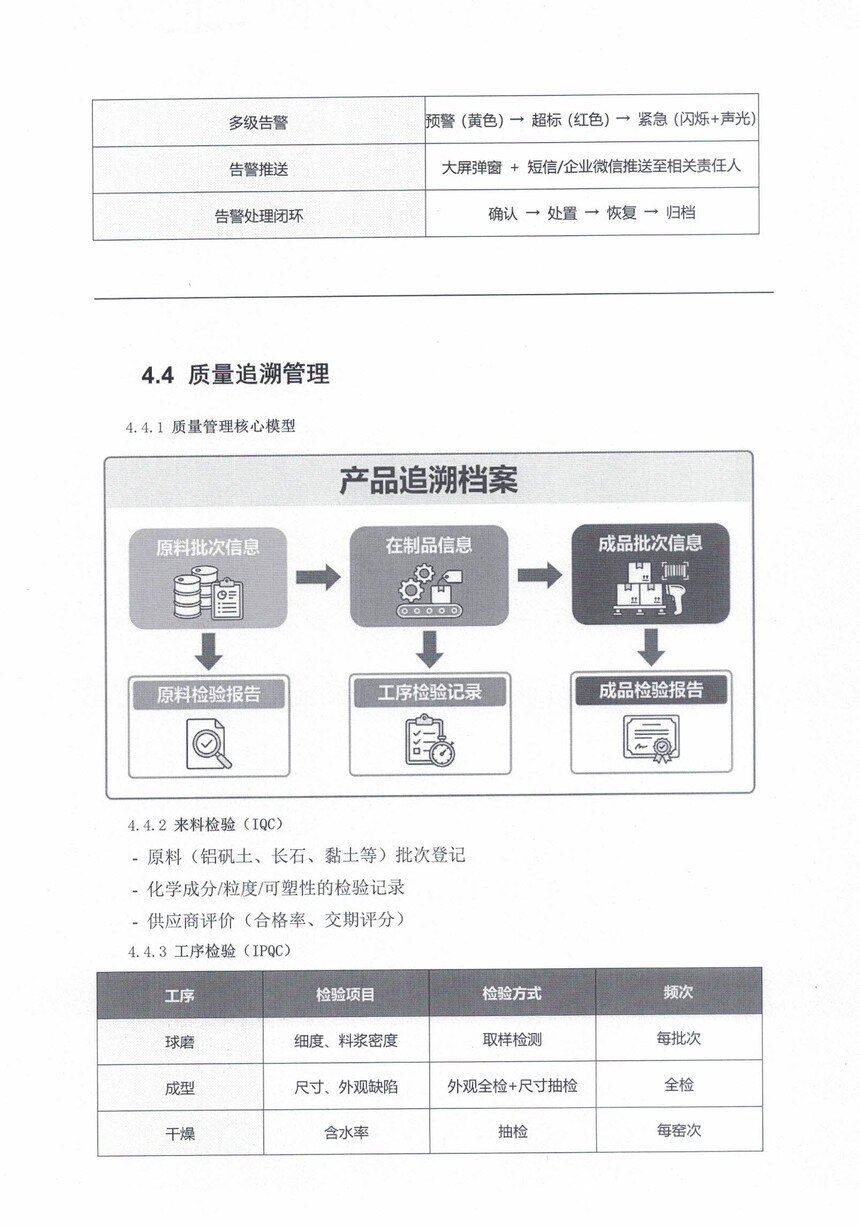
多级告警 | 预警(黄色)→ 超标(红色)→ 紧急(闪烁+声光) |
告警推送 | 大屏弹窗 + 短信/企业微信推送至相关责任人 |
告警处理闭环 | 确认 → 处置 → 恢复 → 归档 |
4.4 质量追溯管理
4.4.1 质量管理核心模型
4.4.2 来料检验(IQC)
- 原料(铝矾土、长石、黏土等)批次登记
- 化学成分/粒度/可塑性的检验记录
- 供应商评价(合格率、交期评分)
4.4.3 工序检验(IPQC)
工序 | 检验项目 | 检验方式 | 频次 |
球磨 | 细度、料浆密度 | 取样检测 | 每批次 |
成型 | 尺寸、外观缺陷 | 外观全检+尺寸抽检 | 全检 |
干燥 | 含水率 | 抽检 | 每窑次 |
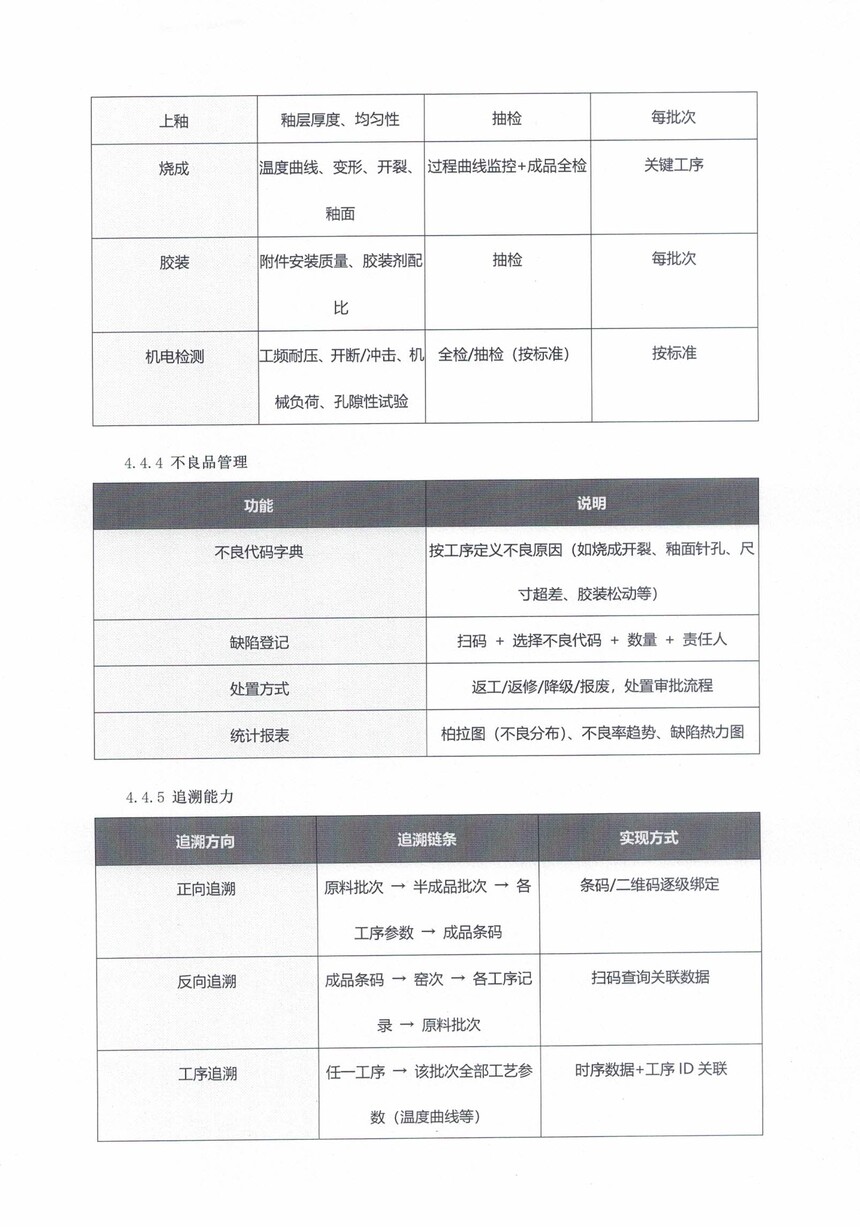
上釉 | 釉层厚度、均匀性 | 抽检 | 每批次 |
烧成 | 温度曲线、变形、开裂、釉面 | 过程曲线监控+成品全检 | 关键工序 |
胶装 | 附件安装质量、胶装剂配比 | 抽检 | 每批次 |
机电检测 | 工频耐压、开断/冲击、机械负荷、孔隙性试验 | 全检/抽检(按标准) | 按标准 |
4.4.4 不良品管理
功能 | 说明 |
不良代码字典 | 按工序定义不良原因(如烧成开裂、釉面针孔、尺寸超差、胶装松动等) |
缺陷登记 | 扫码 + 选择不良代码 + 数量 + 责任人 |
处置方式 | 返工/返修/降级/报废,处置审批流程 |
统计报表 | 柏拉图(不良分布)、不良率趋势、缺陷热力图 |
4.4.5 追溯能力
追溯方向 | 追溯链条 | 实现方式 |
正向追溯 | 原料批次 → 半成品批次 → 各工序参数 → 成品条码 | 条码/二维码逐级绑定 |
反向追溯 | 成品条码 → 窑次 → 各工序记录 → 原料批次 | 扫码查询关联数据 |
工序追溯 | 任一工序 → 该批次全部工艺参数(温度曲线等) | 时序数据+工序ID关联 |
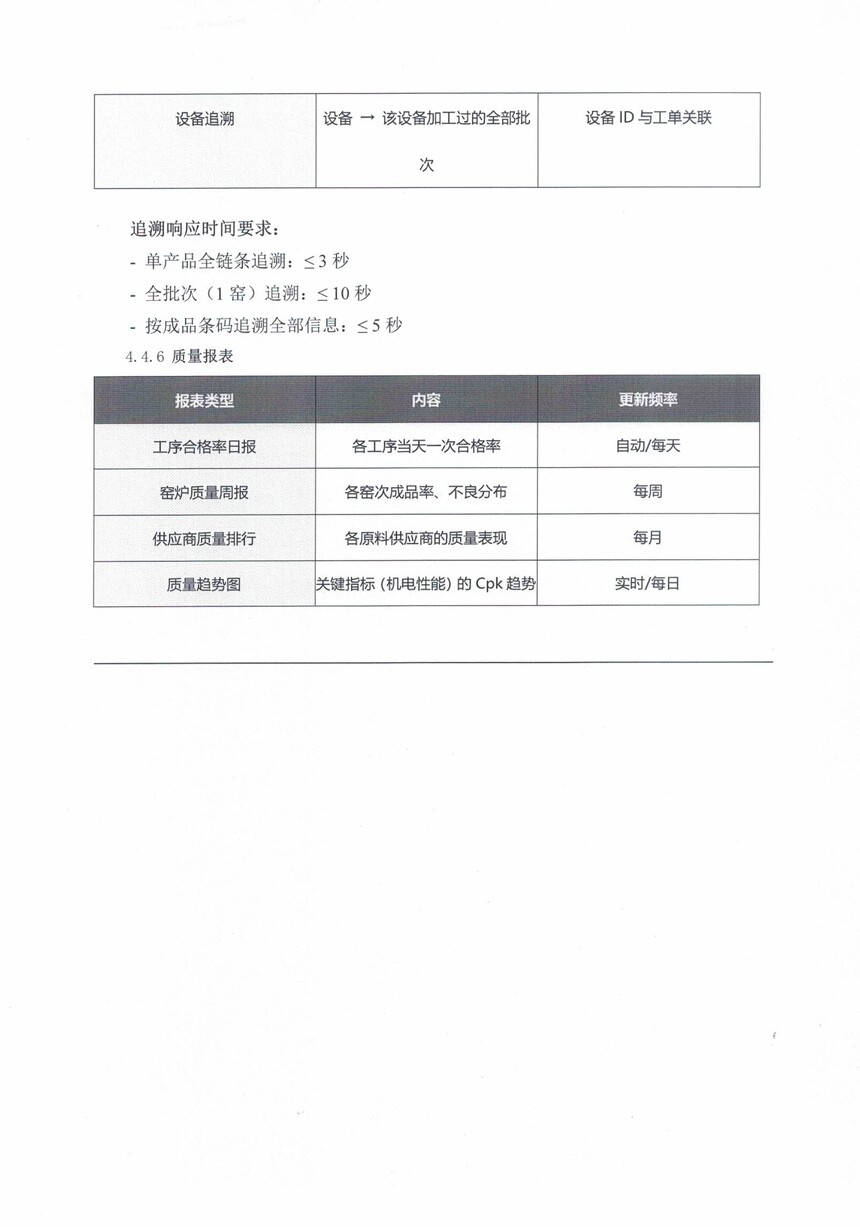
设备追溯 | 设备 → 该设备加工过的全部批次 | 设备ID与工单关联 |
追溯响应时间要求:
- 单产品全链条追溯:≤ 3秒
- 全批次(1窑)追溯:≤ 10秒
- 按成品条码追溯全部信息:≤ 5秒
4.4.6 质量报表
报表类型 | 内容 | 更新频率 |
工序合格率日报 | 各工序当天一次合格率 | 自动/每天 |
窑炉质量周报 | 各窑次成品率、不良分布 | 每周 |
供应商质量排行 | 各原料供应商的质量表现 | 每月 |
质量趋势图 | 关键指标(机电性能)的Cpk趋势 | 实时/每日 |
4.5 可视化看板
4.5.1 车间生产看板(大屏)
大屏功能列表:
模块 | 内容 | 刷新频率 |
生产概览 | 今日计划量、完工量、达成率、在制品数 | 实时(10秒) |
工序进度 | 各工序完成比例及柱状图 | 实时 |
设备状态 | 设备运行/待机/故障状态图标,OEE看板 | 实时(5秒) |
质量看板 | 今日良率、不良分布饼图/柏拉图、不良趋势 | 实时 |
实时曲线 | 关键窑炉/设备的温度、压力实时曲线 | 实时(10秒) |
报警滚动条 | 最新告警信息的滚动条播报 | 即时 |
产出排行榜 | 班组产量排行榜、个人产量排行 | 每日更新 |
4.5.2 管理驾驶舱(BI报表)
报表 | 说明 | 层级 |
综合KPI | 产量、品质、设备、成本四维指标卡 | 厂级 |
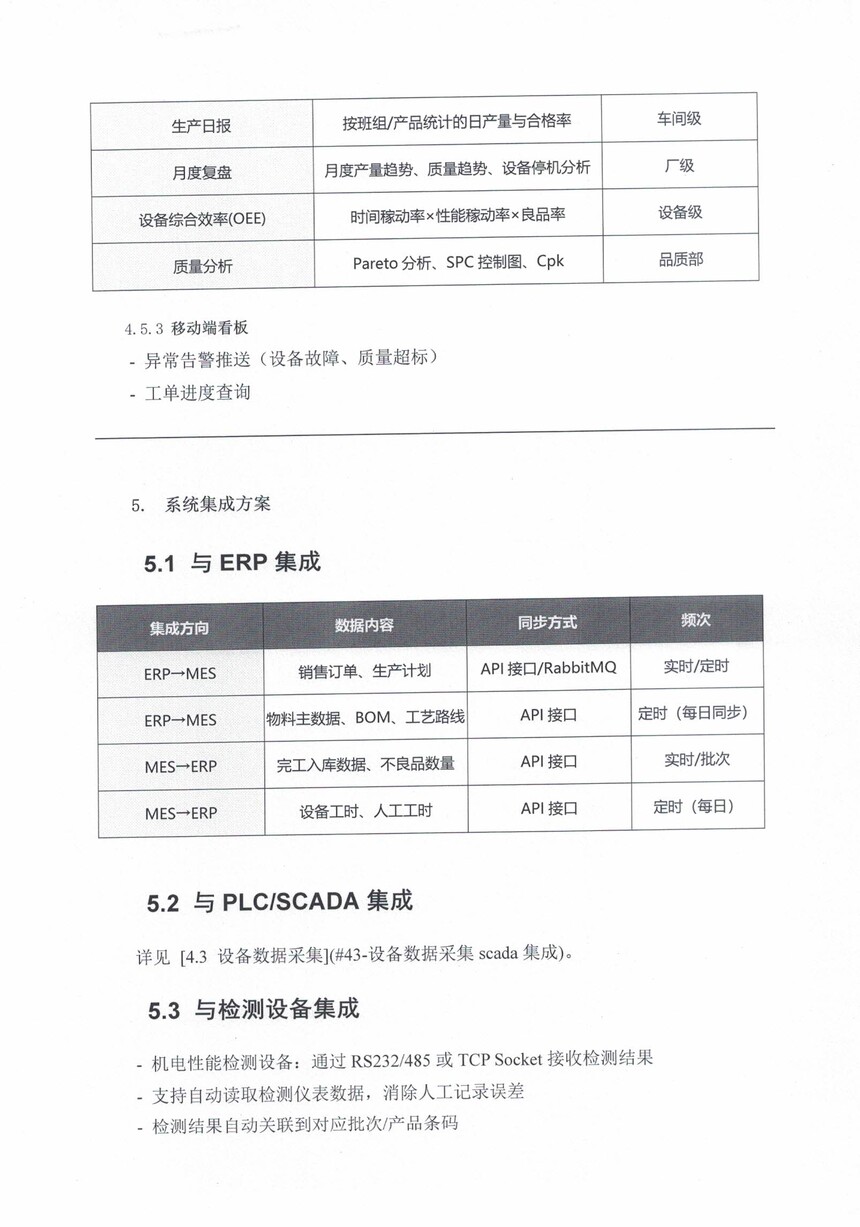
生产日报 | 按班组/产品统计的日产量与合格率 | 车间级 |
月度复盘 | 月度产量趋势、质量趋势、设备停机分析 | 厂级 |
设备综合效率(OEE) | 时间稼动率×性能稼动率×良品率 | 设备级 |
质量分析 | Pareto分析、SPC控制图、Cpk | 品质部 |
4.5.3 移动端看板
- 异常告警推送(设备故障、质量超标)
- 工单进度查询
5. 系统集成方案
5.1 与ERP集成
集成方向 | 数据内容 | 同步方式 | 频次 |
ERP→MES | 销售订单、生产计划 | API接口/RabbitMQ | 实时/定时 |
ERP→MES | 物料主数据、BOM、工艺路线 | API接口 | 定时(每日同步) |
MES→ERP | 完工入库数据、不良品数量 | API接口 | 实时/批次 |
MES→ERP | 设备工时、人工工时 | API接口 | 定时(每日) |
5.2 与PLC/SCADA集成
详见 [4.3 设备数据采集](#43-设备数据采集scada集成)。
5.3 与检测设备集成
- 机电性能检测设备:通过RS232/485或TCP Socket接收检测结果
- 支持自动读取检测仪表数据,消除人工记录误差
- 检测结果自动关联到对应批次/产品条码
6. 部署方案
6.1 硬件配置建议
组件 | 配置 | 数量 | 用途 |
服务器(物理机/虚拟机) | CPU 8核, 内存32G, SSD 1500G | 1 | MES服务端+数据库 |
边缘计算网关 | 工控机/工业网关, 4核, 8G, 128G | 1 | 数据采集与协议转换 |
车间大屏 | 55"-75" 电视 | 2-3 | 车间看板 |
工位触摸屏 | 15"-21" 工业终端 | 按工位数 | 工序操作终端 |
条码打印机 | 工业级热转印 | 2 | 条码/二维码标签打印 |
扫码枪 | 有线/无线 | 各工位 | 条码扫描 |


